

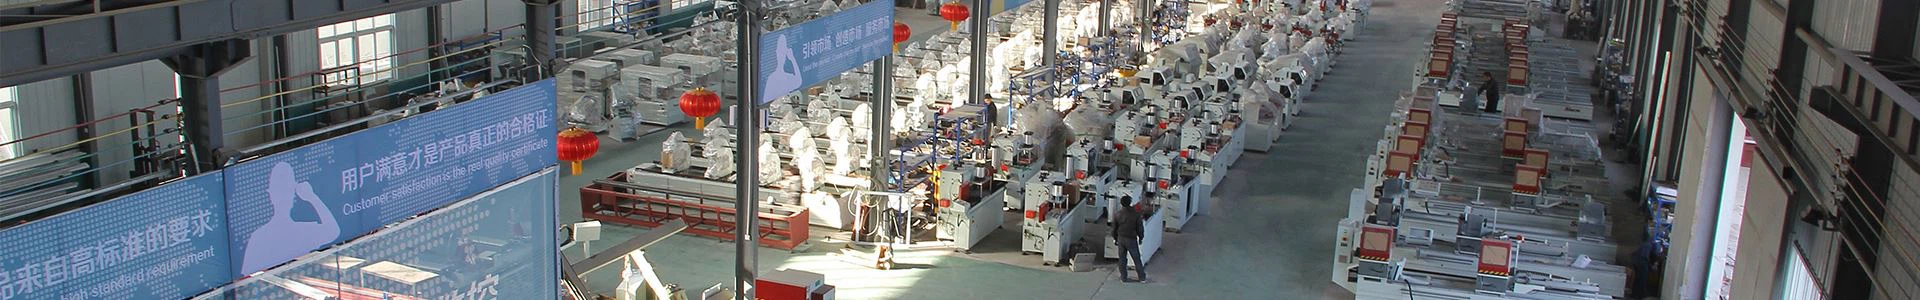
Jaki jest koszt zakładu produkcyjnego okien PCV?
Koszt zakładu produkcyjnego okien PCV zależy od wielu czynników, takich jak wielkość zakładu, koszt miejsca, wielkość, objętość, marka profilu, rodzaj okna i maszyna itp.
Jako producent okien Upvc z 20-letnim doświadczeniem zawodowym w Chinach, Sinon może zapewnić Ci różne rozwiązania.
Poniżej w zasadzie wyjaśnij, jak zrobić okna upvc i używaną maszynę.
1. Cięcie ram okiennych i skrzydeł
Rozpoczynając cięcie, określ rozmiar wykrawania zgodnie z podstawą wykrawania i wymaganiami procesu oraz zwróć uwagę, czy długość cięcia samej maszyny zawiera naddatek na spawanie. Jeśli tak, można go przyciąć bezpośrednio do rozmiaru elementu bez uwzględniania marginesu spawania podczas cięcia; jeśli tak nie jest, rozmiar cięcia to oryginalny rozmiar elementu plus margines spawania na obu końcach (zwykle margines spawania na jednym końcu wynosi 3 mm).
Na przykład wielkość produkowanego okna stałego to 1200mm×1500mm, długość cięcia samej maszyny nie uwzględnia naddatku na spawanie, a długość wygaszania ramy jest następująca:
1200+3X2=1206mm……2 sztuki;
1500+3X2=1506mm……2 sztuki.
Podczas procesu cięcia upewnij się, że brzeszczot i stół warsztatowy są czyste i wolne od wody, oleju, kurzu i innych zanieczyszczeń, aby nie wpływać na kolejne procesy. Po cięciu wykonaj pierwsze trzy inspekcje i wyrywkowe inspekcje. Wszystkie komponenty muszą spełniać następujące wymagania techniczne:
(1) Tolerancja długości elementu wynosi ± 0,5 mm;
(2) Tolerancja kąta końca elementu wynosi ±0,5°;
(3) Prostopadłość między powierzchnią cięcia elementu a dwiema stronami profilu nie powinna wpływać na jakość spawania. Powierzchnia spawania powinna być czysta i wolna od wody, oleju, gruzu i innych zanieczyszczeń.
2、Docinanie profilu szprosu
Wytnij zgodnie z rozmiarem wykroju zgodnie z zamówieniem projektu. Po wycięciu pierwszy kawałek jest trzykrotnie sprawdzany i wyrywkowo sprawdzany. Komponenty powinny spełniać następujące wymagania techniczne (z wyjątkiem szpilki): patrz Rysunek 1-1:

(1) Upewnij się, że kąt końcowy profilu za pierwszą piłą wynosi 45°, z tolerancją ±0,5°;
(2) Upewnij się, że kąt końcowy profilu za drugą piłą wynosi 90°, z tolerancją ±0,5°;
(3) Po cięciu odchylenie ostrego narożnika końca profilu i odchylenie linii środkowej wynosi ± 0,5 mm;
(4) Długość cięcia spełnia wymagania projektowe, a tolerancja wynosi ± 0,5 mm;
(5) Pionowość powierzchni cięcia elementu i obu stron profilu jest gwarantowana, a powierzchnia spawania jest czysta i wolna od wody, oleju i resztek materiału.
3. Cięcie ust w kształcie litery V
Przy wykonywaniu określonych drzwi i okien zgodnie z wymiarem półwyrobu na zleceniu projektowym, głębokość V-portu na fasetce profilu wynosi: połowa szerokości spawanej fasetki ramiaka minus naddatek na spawanie. Na przykład, gdy profile serii Shide 60 są przyspawane do SE76, głębokość otworu V na fasetce BR60 wynosi 36/2 -3=15mm. Cięcie w kształcie litery V pokazano na rysunku 1-2.
Po wycięciu pierwszy kawałek jest trzykrotnie sprawdzany i wyrywkowo sprawdzany. Wszystkie elementy po cięciu muszą spełniać następujące wymagania techniczne:
(1) Tolerancja kąta V-port po cięciu wynosi ±0,3°;
(2) Tolerancja głębokości portu V po cięciu wynosi ± 0,5 mm;
(3) Gwarantowana jest pionowość powierzchni cięcia elementu i obu stron profilu, a powierzchnia spawania jest czysta i wolna od wody, oleju, gruzu i innych zanieczyszczeń.
4. Obliczanie cięcia drzwi i okien
Kalkulacja zaślepek drzwi i okien uwzględnia przede wszystkim oryginalne wymiary drzwi i okien, wielkość zakładki między ościeżnicami i skrzydłami oraz naddatek na zużycie przy spawaniu elementów, a następnie oblicza się długość wszystkich elementów zgodnie z zależnością dopasowania między ościeżnicami a skrzydłami.
5. Frezowanie otworów drenażowych i otworów wyrównawczych ciśnienia powietrza
Plastikowe drzwi i okna muszą mieć dobrą wodoszczelność. W drzwiach i oknach należy wywiercić otwory odpływowe, aby nagromadzona w drzwiach i oknach woda mogła zostać odprowadzona na zewnątrz; Aby woda deszczowa mogła być bezproblemowo odprowadzana do wnęki drenażowej, należy zastosować ciśnienie powietrza w górnej lub pionowej stronie drzwi i okien Otwór wyrównawczy.
W zależności od jego położenia i funkcji, otwór drenażowy i otwór wyrównawczy ciśnienia powietrza można podzielić na wewnętrzny otwór spustowy i zewnętrzny otwór spustowy, wewnętrzny otwór wyrównawczy ciśnienia powietrza i zewnętrzny otwór wyrównawczy ciśnienia powietrza. Specyfikacje i wymiary otworu spustowego i otworu wyrównawczego ciśnienia powietrza pokazano na rysunku 1-6.
Rozmiar otworu odpływowego to zazwyczaj Φ×L (5mm×30mm);
Rozmiar otworu wyrównawczego ciśnienia powietrza wynosi zazwyczaj Φ×L (4,5 mm × 30 mm).
Zalecana liczba i rozmieszczenie otworów drenażowych są następujące
1. Gdy długość boku dolnej ramy jest mniejsza lub równa 700 mm, otwórz zewnętrzny otwór drenażowy, pozycja znajduje się w połowie długości boku;
2. Długość boku dolnej ramy wynosi 700 ~ 1800 mm, a dwa zewnętrzne otwory drenażowe są otwarte, a pozycja wynosi 200 mm na każdym końcu;
3. Gdy długość boku dolnej ramy wynosi ≥1800mm, otwórz 3 zewnętrzne otwory drenażowe, z których dwa znajdują się w odległości 200mm od obu końców, a trzeci znajduje się w środku elementu.
W normalnych warunkach każdy zewnętrzny otwór drenażowy powinien odpowiadać wewnętrznemu otworowi drenażowemu. W przypadku drzwi i okien skrzydłowych oraz drzwi i okien przesuwnych, ze względu na ograniczenia wielkości produkcji, w dolnej belce bocznej należy przebić tylko jeden wewnętrzny otwór drenażowy i jeden zewnętrzny otwór drenażowy.
Liczba i rozmieszczenie otworów drenażowych powinna zależeć od warunków klimatycznych i opadów na danym terenie. Na obszarach o większych opadach ilość otworów drenażowych może być nieco większa, a ich rozmiar również może być nieco większy.
6. Frezowanie gniazd montażowych sprzętu
W konkretnej obróbce narzędzie i posuw można zmienić w zależności od rozmiaru napędu, aby zrealizować obróbkę rowków i otworów. Na przykład przy obróbce otworu uchwytu przekładni należy zauważyć, że średnica frezu zastosowanego w otworze środkowym wynosi Φ12, a średnica dwóch boków 10, więc narzędzi skrawających nie można używać zamiennie. Po wyfrezowaniu położenie otworu jest prawidłowe, obrzeże jest gładkie i nie ma zadziorów, co sprzyja montażu przekładni.
7. Cięcie stali zbrojonej
Stal zbrojoną tnie się za pomocą pił taśmowych i pił bezzębnych. Zaleca się cięcie końca wzmocnionej stali pod kątem 45° z tolerancją ±1°. Minimalna odległość w pionie między wzmocnioną stalą a końcem profilu wynosi 5-10mm, aby zapewnić, że śruby łączące okucia mogą być uderzane we wzmocnioną stal, aby wzmocnić sztywność okucia.
Stal zbrojoną należy skalibrować po cięciu. Koniec powinien być wolny od zadziorów. Prostoliniowość każdego przedłużacza nie może przekraczać 1,5 mm, stopień skręcenia nie powinien być większy niż 1 °, odchylenie kąta nie powinno być większe niż ± 1,5 °, a promień kąta wewnętrznego nie powinien być większy niż 1,4 t ( t jest grubością ściany).
8. Montaż stali zbrojonej
Istnieją dwa główne sposoby montażu stali zbrojonej:
(1) Można go wstępnie włożyć w część, która nie wpływa na spawanie;
(2) W przypadku części spawanych w kształcie krzyża lub litery T, wzmocnioną stal należy wkładać na czas po połączeniach doczołowych.
Do łączenia elementów złącznych pomiędzy stalą zbrojoną a profilem zaleca się stosowanie wkrętów samogwintujących i samowiercących. Można stosować śruby z łbem okrągłym, ale nity zrywalne są zabronione. Łączniki używane do mocowania każdej wzmocnionej stali powinny być nie mniejsze niż 3, w odległości ≤300mm i odległości ≤100mm od końca wzmocnionej stali. Nie wolno luzować zamocowanej stali zbrojonej.
Po zamontowaniu wzmocnionej stali we wzmocnionej stalowej wnęce profilu, należy upewnić się, że wewnątrz profilu nie ma rys, odkształceń itp., co nie wpłynie na montaż klamki siłownika i zamka drzwi. W przypadku nieodpowiedniego dopasowania rozmiaru stali zbrojeniowej i profilu zbrojenia nie należy montować. Sekcja stalowa.


1. SSJ07-450*3600 (SSJ06-3700) Dwugłowicowa piła tnąca
2. Maszyna do wycinania okien PCV LJVW-60 w kształcie litery V (Frezarka czołowa)
https://www.sinonmachine.com/pvc-windowmachine/pvc-cutting-machine/v-cutting-saw.html
3. Piła do cięcia słupków SJT02-350 z PVC;
4. SCX03-3*60 Automatyczna 3-osiowa frezarka do rowków wodnych
https://www.sinonmachine.com/pvc-window-machine/pvc-copy-router/upvc-windows-machine.html
5. SSK02-100 (LSKC03-120) Maszyna do obróbki otworów zamkowych
https://www.sinonmachine.com/pvc-window-machine/pvc-copy-router/window-fabrication-machinery.html
6. HJ02-4500 * 4/4 * 4-głowicowa spawarka
7. Maszyna do czyszczenia narożników JQK04-CNC-120 PVC
8. SQJ05-120 Maszyna do czyszczenia narożników okien PCV w kształcie litery V
9. SYJ03-1800 Piła do okien z PCV
https://www.sinonmachine.com/pvc-window-machine/pvc-cutting-machine/upvc-window-machine.html
10. SFX02-160 Frezarka do pokryw uszczelniających
11. GYJ01-50 Wykrawarka do stali
12. Zgrzewarka do okien PCV o zmiennym kącie SHD01-120
https://www.sinonmachine.com/pvc-window-machine/pvc-window-spawarka/upvc-produkcji-maszyn.html
13. Giętarka do łuków PCV SYH1800 (do okna łukowego)
maszyna do cięcia aluminium maszyny do cięcia aluminium maszyna do cięcia aluminium spawarki pcv maszyny okienne maszyny do cięcia pcv routery cnc do aluminium maszyna upvc maszyny upvc maszyna do produkcji okien upvc maszyna do zgrzewania okien upvc maszyna do cięcia profili aluminiowych cnc cięcie aluminium cnc maszyna do cięcia aluminium okna cnc windows maszyna do okien aluminiowych maszyna do okien aluminiowych koszt zakładu produkcyjnego okien upvc maszyna do cięcia okien aluminiowych najlepsza frezarka do aluminium maszyna do cięcia profili aluminiowych maszyna do cięcia aluminium cnc maszyna do cięcia profili aluminiowych bit cnc do maszyny do okien aluminiowych maszyna do produkcji okien aluminiowych na sprzedaż maszyny do okien upvc na sprzedaż cięcie aluminium za pomocą piły ukośnej aluminium katar masin maszyna do zaciskania okien aluminiowych koszt zakładu produkcyjnego profili upvc maszyna do zgrzewania okien upvc
maszyna do produkcji okien spawarka upvc aluminiowa ręczna maszyna do cięcia piła aluminiowa maszyna do cięcia profili aluminiowych maszyna cnc do cięcia aluminium automatyczna maszyna do cięcia aluminium podwójna głowica do cięcia aluminium maszyna do cięcia profili aluminiowych przecinarka do profili aluminiowych maszyna do cięcia z podwójną głowicą piła ukośna z podwójną głowicą maszyna do produkcji okien aluminiowych zakład produkcyjny upvc koszt maszyny do cięcia okien maszyna do produkcji okien upvc maszyna do produkcji okien upvc maszyna do zaciskania narożników do profili aluminiowych frezy z węglików spiekanych do cięcia aluminium aluminium za pomocą piły taśmowej najlepsze cnc do cięcia aluminium maszyna do cięcia zamków aluminiowych hi max maszyna do cięcia aluminium
powertex maszyna do cięcia aluminium maszyna do cięcia aluminium 12-calowa maszyna do zaciskania okien aluminiowych na sprzedaż
maszyna do zgrzewania okien pcv na sprzedaż przenośna maszyna upvc maszyny do upvc na sprzedaż maszyna do barwienia na sprzedaż maszyna do zagniatania narożników frez 3 flet do zaciskarki do narożników aluminiowych ręczna zaciskarka do narożników aluminiowych frez do obróbki zgrubnej do zaciskarki do okien aluminiowych